

Leave Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

キャスト情報 2。写真を唱えます 3。キャスト分析1.ケースは、電気めっきに必要な3#亜鉛合金製品はコールドチャンバーマシンによって鋳造され、材料温度損失と材料チューブによって生成された酸化物の皮膚は、外観が悪くなり、電気めっき方を引き起こす可能性があります。 2。ゲーティングシステムのメインフローチャネルの断面面積は、分岐フローチャネルの断面積の合計よりも少なく、フローチャネルは金属フロー伝達プロセス中にガスに関与しています。 4。改善1.材料温度の損失を回避するために、オイル加熱で給餌パイプをカスタマイズします。 2。4つの分岐チャネルの断面面積を減らし、充填角を調整します。 3.場所が限られているため、方法を深めることを選択し、メインチャネルの断面積を増やします(図6に示すように)...
鋳造の問題 - R角度の漏れは、処理後に内側の穴に毛穴を持っています
キャスト情報 2。写真を唱えます 3。キャスト分析この場合、複雑な構造、3面のコアプルリング、および多装備レイアウトにより、設計フローチャネルの制限と最適なゲート位置の選択により、金型の漏れを確保しないことは困難です。現在、同様のケースは通常、製品の品質要件を満たすために後処理(浸潤)です。 4。改善レイアウトと製品構造の分析を通じて、製品の構造と配置の制限により、既存のゲーティングシステムには、鋳物の漏れを改善するスペースがほとんどありません。処理後に空気の緊密性テストを行う必要があり、浸潤治療のために漏れを分離する必要があることが示唆されています。製品構造の欠陥は、製品の品質の目的を満たすために浸潤プロセスによって補償されます。...
キャスティングの問題 - ランナーとスラグバッグのゲートに穴があります
キャスト情報 2。写真を唱えます 3。キャスト分析このケースは、間隔充填の典型的なケースです。アシスタントランナーゲートとメインランナーゲートの間の距離は遠く、メインランナーゲートとアシスタントゲートの充填が同期されておらず、間隔充填効果の間隔充填が形成されます。 。間隔の充填は空洞内のガスを効果的に排除することができないため、製品内に多くの残留空気があり、パフォーマンスが低下します。 4。改善アシスタントランナーが短縮され、アシスタントゲートがフロントスラグバッグのオーバーフローポートの位置に変更されます。フロントスラグバッグは、シーケンシャル充填効果を発揮し、空洞の空気放電を最大化し、改善の目的を達成できます。...

キャスト情報2。写真を唱えます 3。キャスト分析この場合の鋳造には、空気の緊張が必要であり、スライダー型の構造を深い空洞にし、完全に包む必要があります。構造のため、金属の流れはスライダーから直接深い空洞の位置に充填できず、深い空洞のガスを効果的に使い果たすことができず、ガス漏れが発生します。 4。改善カビを再び開くと、3プレートの型の中央から充填する方法を受け入れることをお勧めします。深い空洞からアウト位置に金属の流れが充填され、ガス排気が最大程度になり、改善の目的が達成されます。...
キャスト情報 2。写真を唱えます 3。キャスト分析キャスティングは、4サイドのスライダーカビ構造です。製品構造により、ゲートの位置を選択できます。4つのゲートの充填は同期されていません。ゲートの小さな断面積は速すぎるため、欠陥の主な原因です。 4。改善1.ゲートを濃くする方法は、ゲートの断面積を増加させ、4つのゲートの合計断面積はパンチの約1/13です。ゲート速度を下げます。 2。ダイカストプロセス調整:フロント2つのゲートへの高速噴射の開始位置を調整して、事前に埋める位置を実行し、ガスに関与するフローチャネルのリスクを減らし、6つの6の同期充填効果を確保する最大範囲でゲート。...
キャスト情報 2。写真を唱えます 3。キャスト分析製品の構造と外観の要件により、注入システムの設計は、A側の外観の成形効果、ダイナミック型の大きな壁の厚さ、および二次充填がある場合の設計配置を満たすために優先されるはずです剥離につながる主な理由 4。改善固定金型の側面にアシスタントフローチャネルを追加すると、流量を増加させるために、流動チャネルのフロー角が移動型の壁の厚さの位置に満たされ、スケーリング位置からの距離を短縮し、この領域の表面密度層を改善して、改善の目的を達成します。 5。ヒントスケーリングについて:スケーリング因子は複雑で、共通の2つの要因があります。1。一貫性のないゲートの近くの局所高温によって引き起こされる固化速度は、スケールにつながる、そのようなスケーリングは薄くなります。...
キャスト情報 2。写真を唱えます 3。キャスト分析この場合、ランキングの理由(1つの金型に4つの空洞があります)のため、ランナーレイアウトの位置の選択は限られており、深い空洞を形成することを優先する原則は達成されず、深い空洞での空気放電が不十分になります。 。 4。改善既存のスライダーは、深い空洞の円筒形のポートに増加し、オーバーフロー溝はポートから配置され、深い空気を分離面に放出します。...
キャスト情報 2。写真を唱えます 3。キャスト分析1.キャスティングは、高さが異なるステップディープキャビティシェルです。サイド注入、異なる空洞の深さはゲートの機能要件が異なり、より深いゲートは異なる充填供給と充填角を持っています。空洞の深さが異なるため、サイド注入スキームでは、金属フローの滑らかな充填効果を達成するために高流量チャネル設計エクスペリエンスが必要です。背面に追加された深い空洞の間の異なる充填距離と充填供給は、包むには長すぎるため、効果を改善できません。 2。列の漏れとは、列が高すぎること、列の底部は、柱の過剰なラッピング力により、根が引っ張られてひびが入っているため、象眼細工の針で作られています。 4。改善1.ゲートのフロントエンド材料削減レベルの特性は、挿入物に分解され、表面はナノコーティングで処理されてラッピング力を減らします。 2。材料を走るのを避けるために赤いカビで再設計され、分かれた表面につながっており、排気管は不安定なケープ残留物を持ち、排気の持続可能性に影響します。...
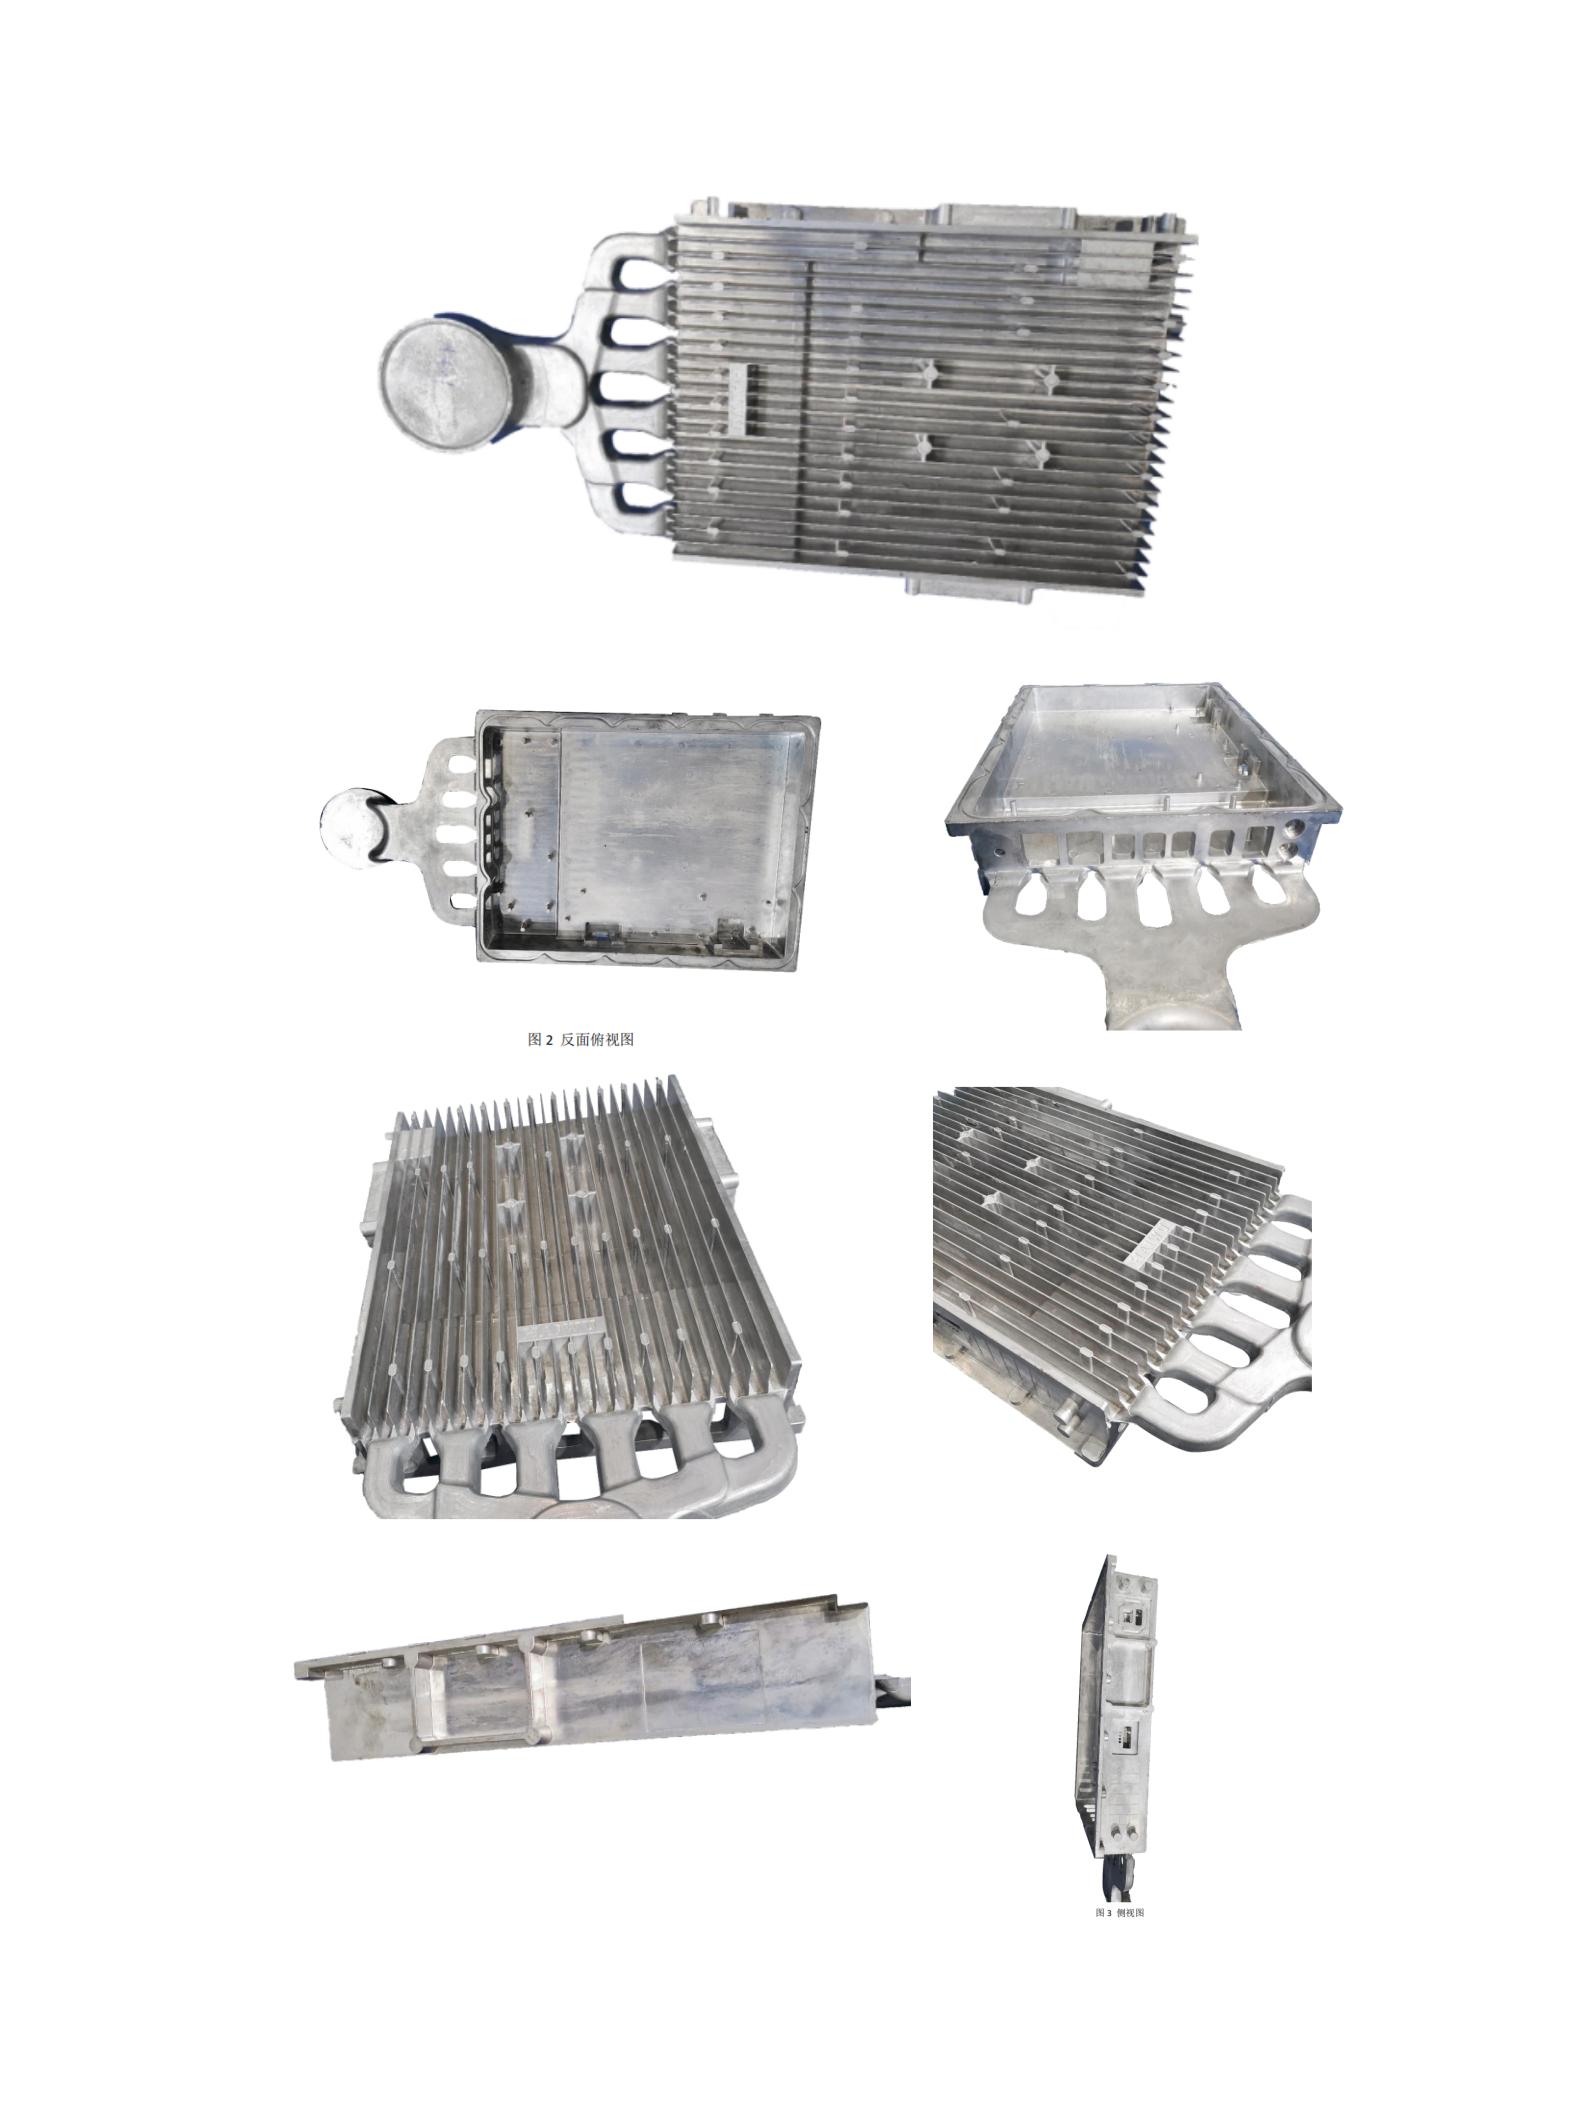
1.キャスティング情報キャスティング名:住宅鋳造要件:表面キャストプロセス:ダイカスマシントン数:1250パンチDIA(mm):120材料:ADC12キャスティング重量(G):6750充填重量(g):7800キャストサイズ(mm):350*450平均壁の厚さ(mm):3.4高速M/s:不明乾燥噴射ストローク(mm):不明チャンバー充填ステータス:不明フローゲートセクションmm²:1408 2。キャストの問題不完全な充填、欠陥の位置を参照してください3.写真のキャスティング 4。キャスティング分析鋳造は深いキャビティラジエーターの部分であり、スライダーから水を供給しても問題ありません。このレイアウトには多くの成功したケースがあります。この場合のrib骨の成形不良の理由: 1:rib骨が薄すぎ、成形距離が遠すぎ、速度では十分ではありません。 2:空洞の底にある水流速度は、rib骨の水速よりも速く、端に包まれます。 5。対策の改善。...

1.キャスティング情報キャスト名:光モジュール鋳造要件:表面要件キャストプロセス:ダイキャスティングマシントン数:250合金材料:高熱伝達アルミニウムキャストサイズmm:40*12*150平均壁の厚さmm:1.5 2.キャスティングの問題尾の端を剥がすと、欠陥位置の写真を参照してください。 3.写真のキャスティング 4.キャスティング分析空のスラグポートの位置に不規則な穴があり、この接着材料は時々固執し、時には離陸し、放電効果につながる場合があります。 5.対策の改善slagスラグ港にバリがあるかどうかを確認してください。 slagスラグポートの断面領域を増やし、オーバーフロー速度を遅くし、高速度のために高温による接着を避けます。...
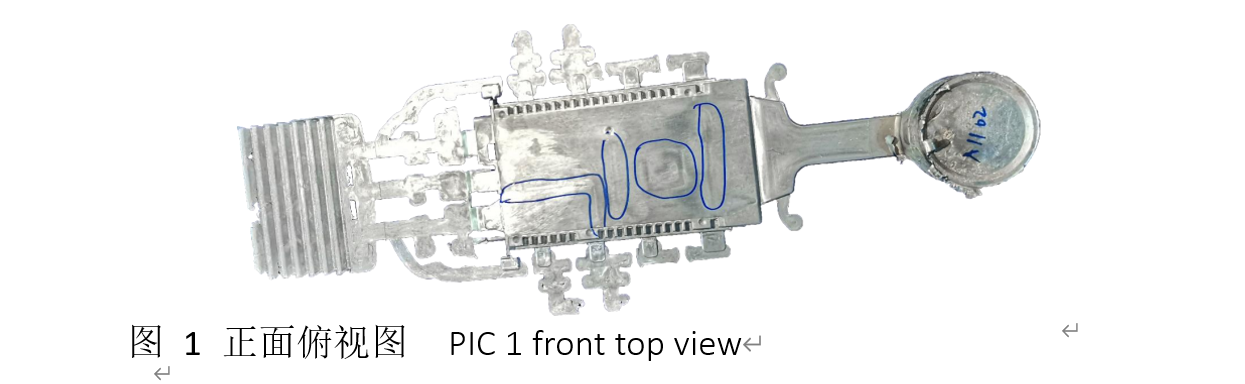
1.キャスティング情報キャスト名:光モジュール鋳造要件:表面要件キャストプロセス:ダイキャスティングマシントン数:250パンチ直径mm:50合金材料:高熱伝達アルミニウム平均壁の厚さmm:1.2 2.キャストの問題キャスティング収縮、インデント、欠陥位置の画像を参照してください。 3.写真をキャストします 4.キャスト分析製品の表面収縮は、不均一な壁の厚さ、急速な移行、および非同期冷却プロセスによって引き起こされます。通常、rib骨の骨の位置と壁の厚さの差が大きすぎるステップの端で発生します。このケースは、製品に大きな壁の厚さの違いがあるステップがあり、急速な遷移があるため、ステップの端の位置に収縮と硬化を引き起こすのは簡単だからです。 5.改善測定壁の厚さの大きな違いを伴うそのステップのバッファ遷移を行うために、製品ステップのエッジの欠陥位置に関する面取り。...
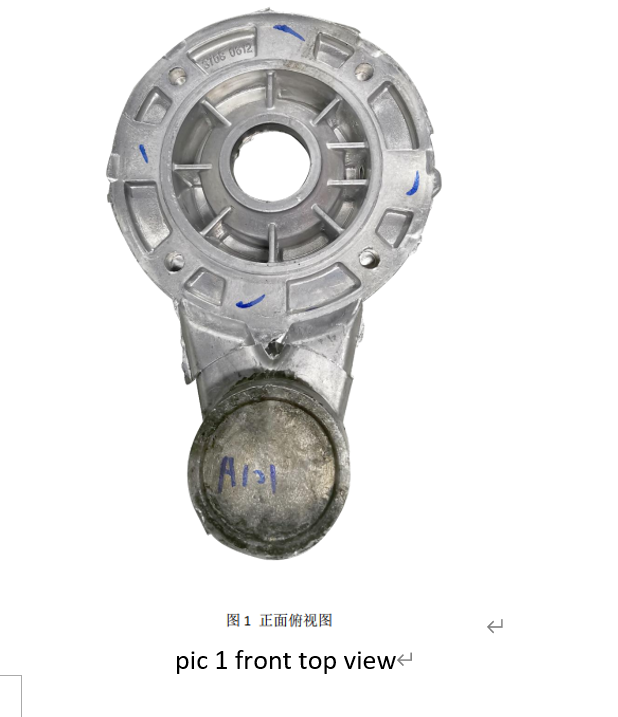
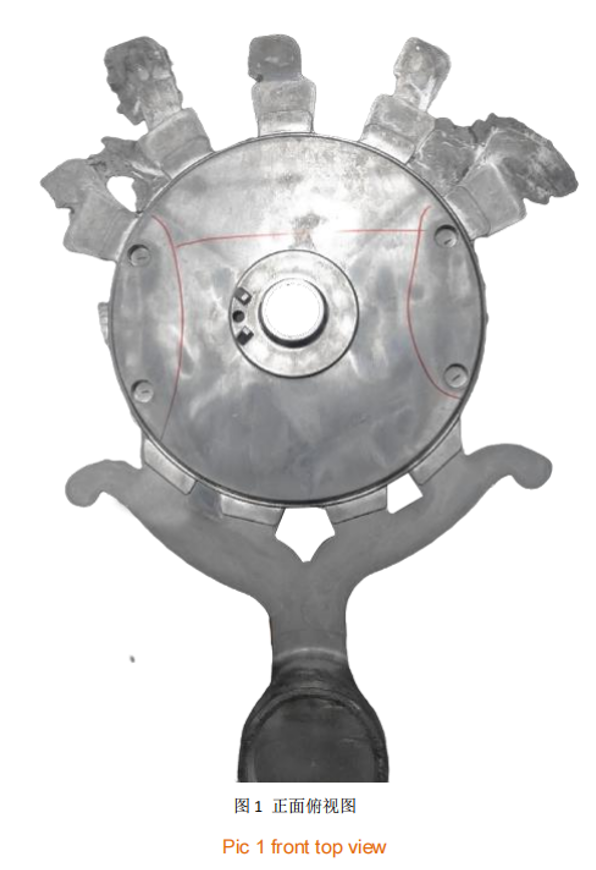
1.キャスト情報:キャスト名:フランジキャスト要件:表面要件キャストプロセス:ダイキャスティングマシントン数:300パンチ直径mm:50合金材料:ADC12キャストサイズmm:160*30 mm平均壁の厚さmm:4 2.キャスティングの問題空気の緊張、マシンを調整するのが大きな困難。気孔率がないときにゲートの周りの領域は引き裂かれました。欠陥位置の画像を参照してください。 3.写真をキャストします 4.キャスティング分析このケースは、気密性の要件を備えたキャスティングです。注入システムの設計により、ダイキャスティング生産には大規模な充填前および大規模なプロセス生産が必要です。そうしないと、多孔性比が非常に高くなっています。事前充填の過程で、製品の表面の密な層は高くなく、密な層がなく、製品の表面にはオレンジの皮に似たパターンがあります。低圧ダイカストではプロセスが同様であるため、内部密度は良好で、多孔性比は低くなります。固定型の理由は、製品の表面強度が大きくなく、コアの摩擦力よりも少ないためです。...
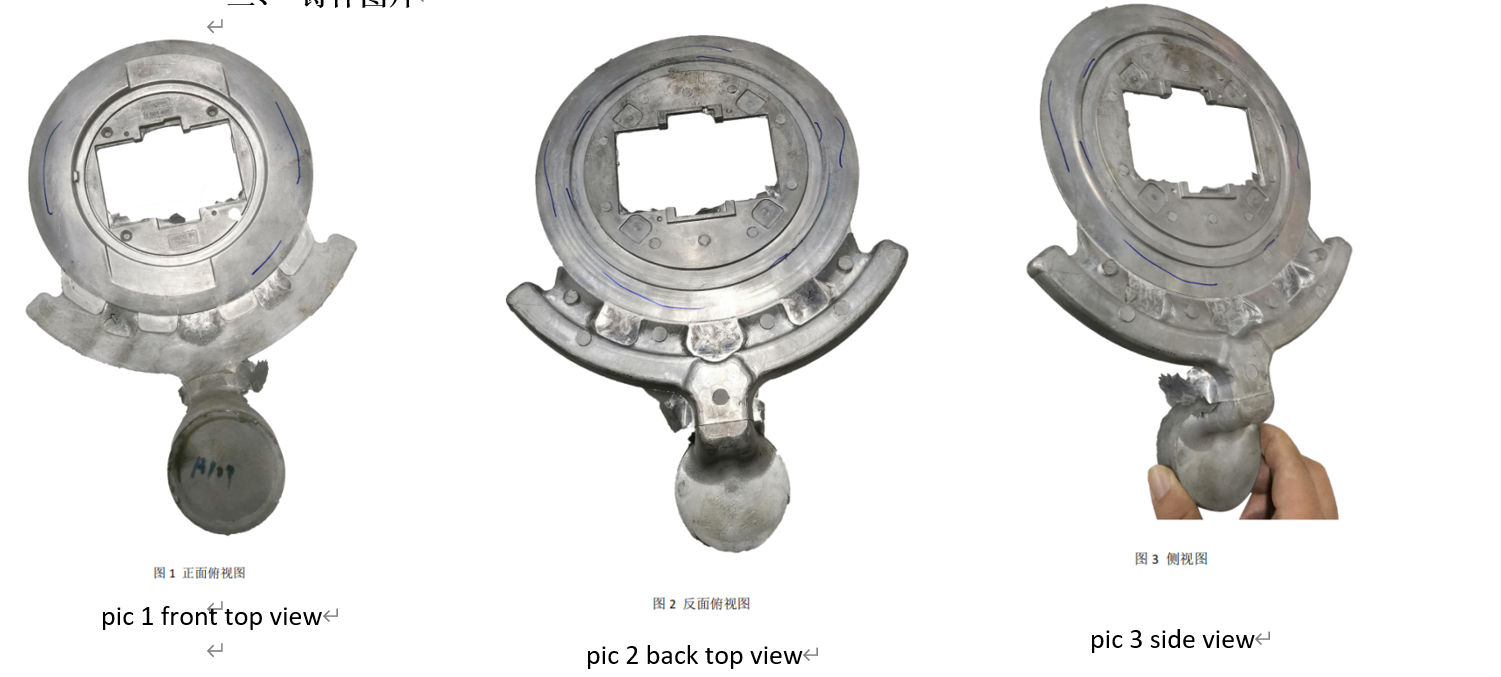
1.キャスティング情報キャスト名:不明キャスト要件:内部要件キャストプロセス:ダイキャスティングマシントン数:160合金材料:A380 2.キャストの問題エジェクタの端面での多孔性を加工することは、半分死んでいます(主にrib骨の下に濃縮されます)。カバーダイの半分に固執しないように、rib骨を追加しました。 3.写真のキャスティング 4.キャスト分析cover主な問題は、カバーダイの結合力が半分のダイの半分よりも大きいことです。カバーの結合力を増加させるために、カバーの半分が半分になり、プロセスリブが増加し、処理の過度の作業によって引き起こされる多孔性が生じます。 derse 2つのサイドゲートが速すぎるため、エンドエキゾーストガスを早期にブロックし、排気効果に影響を与えるのは簡単です。 5.対策の改善ejecter Dieのクランプ力の問題は、Ejector...
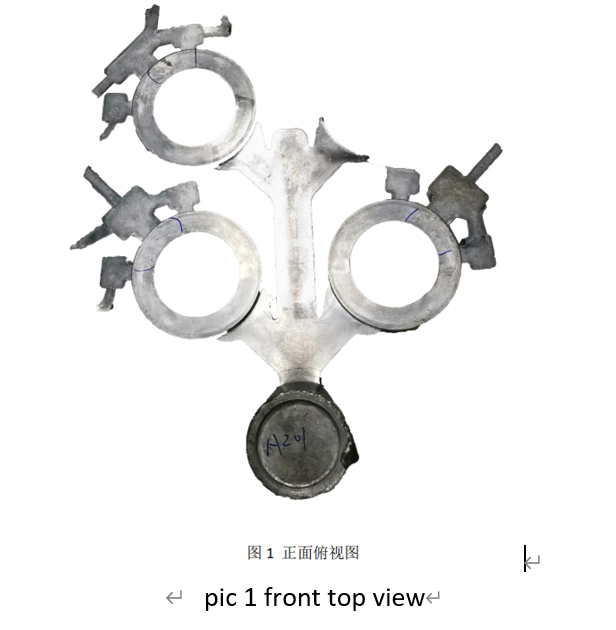
1.キャスティング情報鋳造要件:表面要件キャストプロセス:ダイキャスティングマシントン数:280t合金材料:L108キャストサイズmm:Ø70 2.キャストの問題e-platingにブリスターがあります。欠陥の画像を参照してください。 3.キャスティング画像 4.キャスティング分析キャスティングはリングの形であり、中央の穴の広い領域が障害物を形成する主な理由です。電気めっきの水ぶくれは、形成端でのコールドラップやフローマークなどの欠陥によって引き起こされます。 5.改善測定測定値の改善1:製品の中央にあるスルーホールにオーバーフローとエジェクターピンを追加し、エジェクターピンのギャップ中に空気を放出します。 測定2の改善:製品の中央の穴に橋を架けて、材料を流れるようにし、金属の流れが同期して悪い位置に満たされます。...
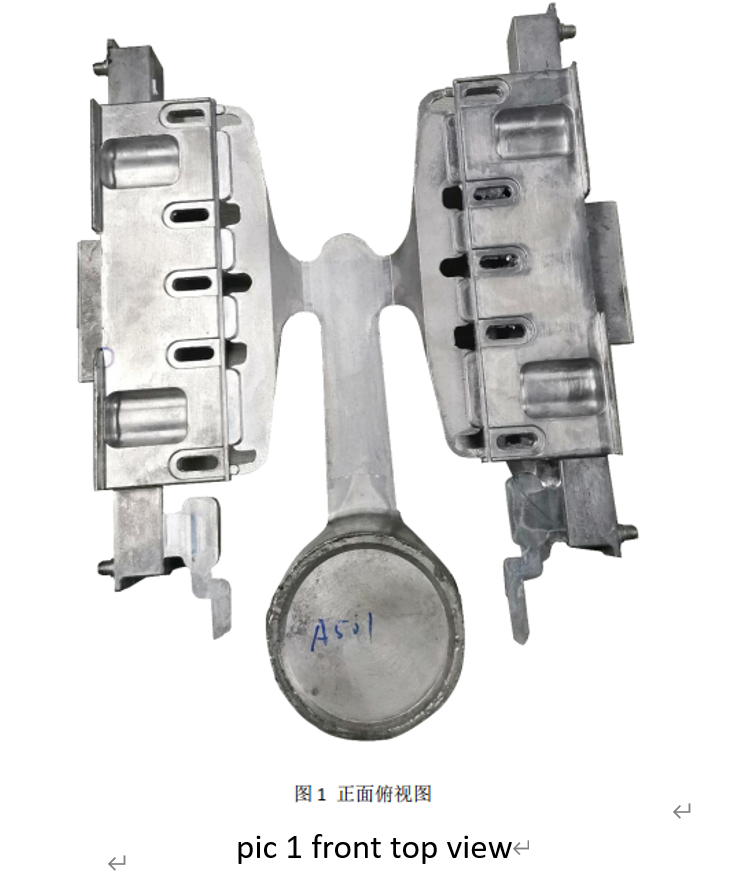
1.キャスティング情報キャスト名:ドアと窓のアクセサリーキャストプロセス:ダイキャスティングマシントン数:280パンチダイ(mm):70合金材料:ALSI9CU3キャスティング重量(G):250 2.キャストの問題表面に水疱があり、走るのはミス、欠陥位置の画像を参照してください。 3.写真のキャスティング 4.キャスト分析1、メインランナーの断面領域は、2人のランナーの横断面積よりも少ないです。ランナーがガスに関与し、製品表面に水疱ができます。 2、フローゲートのフロントエンドには、ウエスト型の穿孔ファイルの流れがあり、形成時の間隔充填の現象は、製品表面に簡単に発生することができます。 5.対策の改善。 1.メインランナーの断面エリアを増やすと、ランナーの気流のリスクを減らすことができます2、ゲート角を調整し、充填範囲を展開します。フローゲートの前端で、スルーホールを約1 mm減らして水を流します。これにより、間隔の詰め物が回避され、泡立ちのリスクが低下します。...
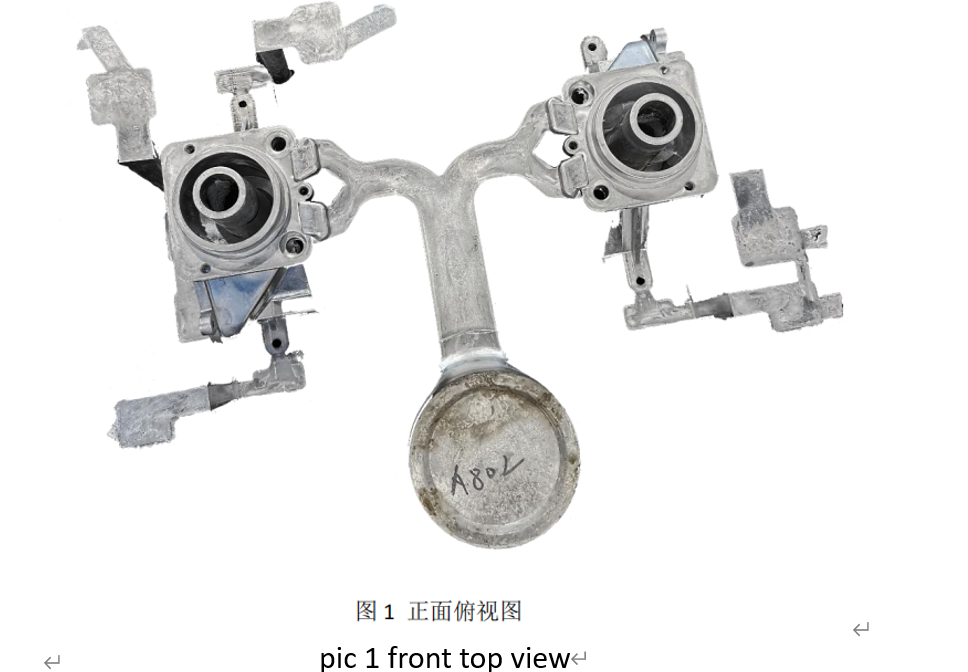
1.キャスティング情報キャスト名:バーナーキャスト要件:内部要件キャストプロセス:ダイキャスティングマシントン数:300t合金材料:アルミニウム合金2.キャスティングの問題型を開けると、中央の部分が壊れていたので、欠陥の写真を参照してください3.写真のキャスティング 4.キャスト分析1.この管状の特徴部分は、フロントカビの空洞で分離されており、成形するのは簡単ではありません。チューブの壁は十分に形成されておらず、強度が低いため、コアの保持力を製品の強度よりも大きく引き起こすのは簡単で、カビが破壊され、フロントダイに固執します。 2、フロントダイの接着により、カビは継続的に機能することはできず、生産能力が低く、通常の大量生産ではありません。 5.改善測定形成効果を改善し、製品の強度を向上させるために、フロントカビの管状柱の特徴的な側面に6つの強化リブが追加されます。改善後、フロント金型に固執せず、金型の連続動作性能を改善し、生産性と合格率が高くなります。短所:処理後にrib骨の増加を取り外して、特定の処理コストを獲得する必要があります。...
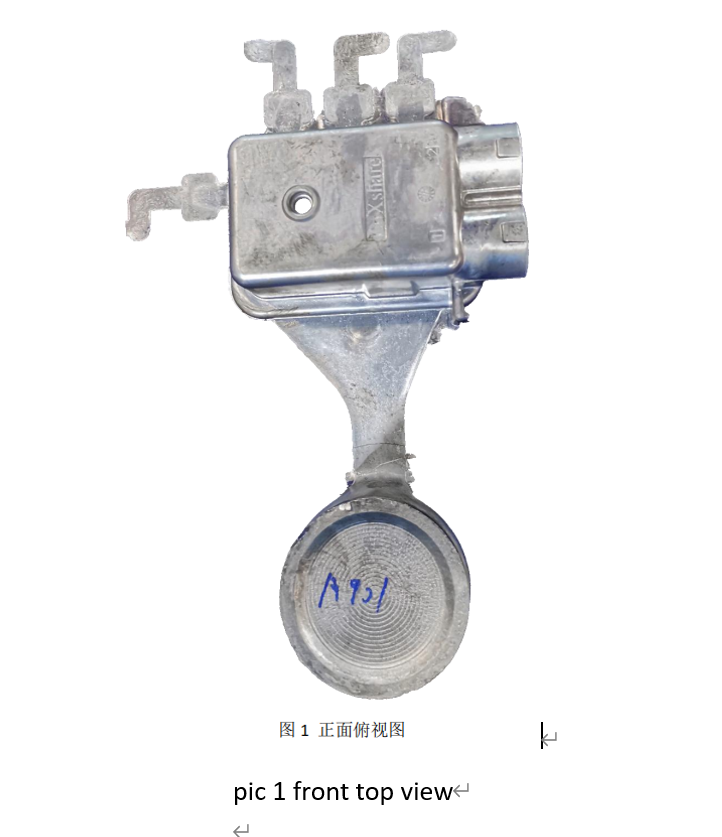
1.キャスティング情報名前:住宅要件:表面要件キャストプロセス:ダイキャスティングマシントン数:280t材料:ADC12 2.キャストの問題コア位置には冷たい材料があります。サンドブラストの表面には剥離があります。欠陥の画像を参照してください3.写真のキャスティング 4.キャスト分析ゲーティングシステムのレイアウトにより、コアを引っ張る枕の位置にオーバーフロートラフはありません。ダイキャスティング中、この領域でカビの空気が絞られ、製品のコンパクトな層の下に冷たい膝や気孔率などの欠陥が形成され、サンドブラストが剥がれます。 5.改善測定排気チャネルはコアプル枕の位置に配置され、排気チャネルは排気チャネルを通るスラグに迂回しているため、悪い領域の金属液体の流れが増加します。製品の内部空気残留物を効果的に減らすために、サンドブラストの問題を改善します。...
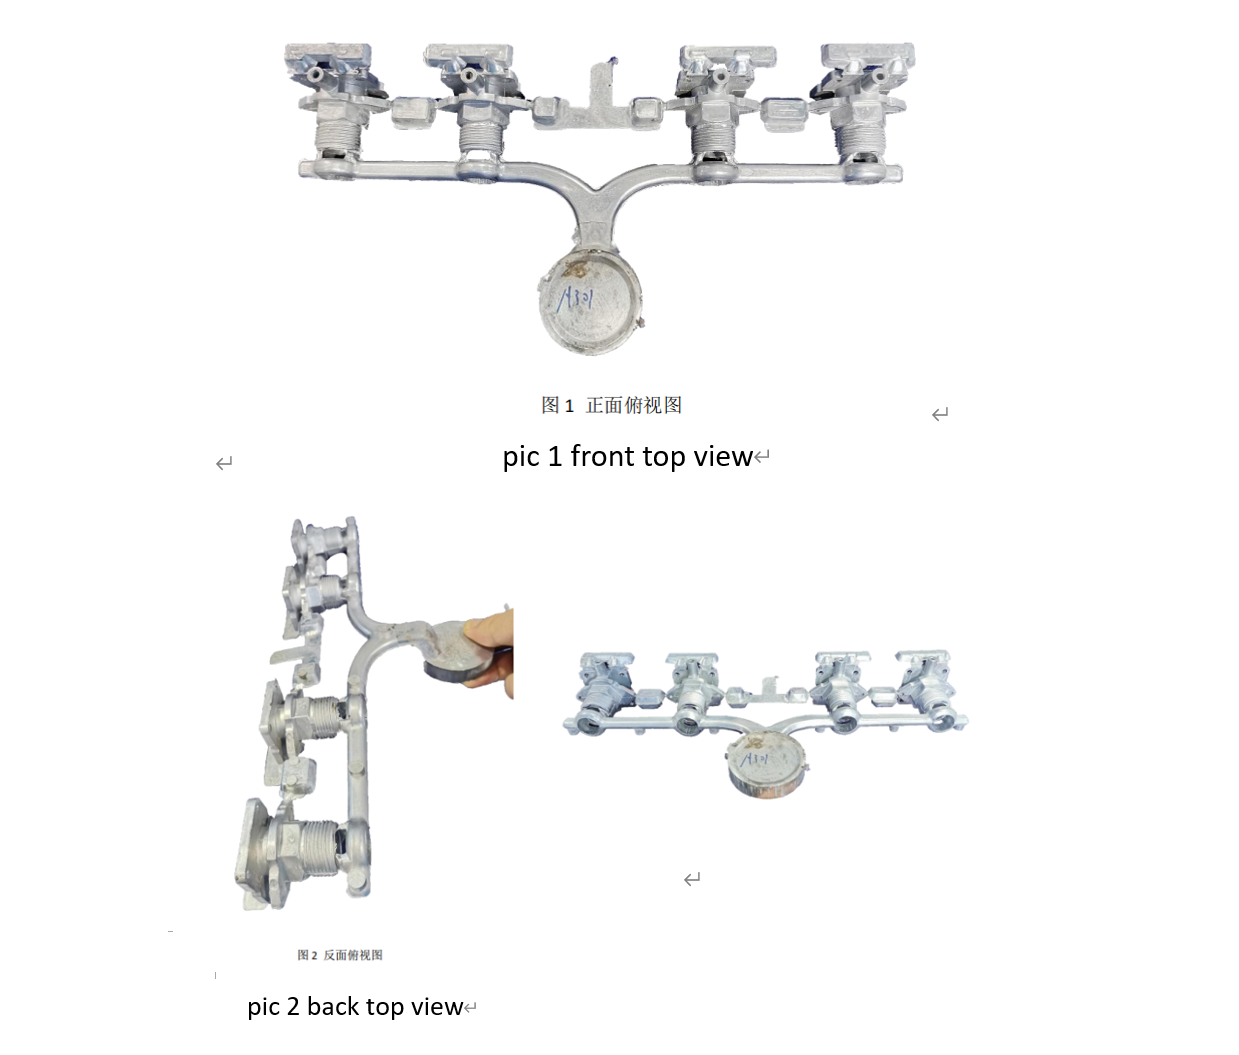
1.キャスト情報キャスト名:バルブボディコネクタキャスト要件:内部要件ダイキャスティングマシントン数:300t 2.キャストの問題飼料加工ポートには気孔があります。 3.写真をキャストします 4.キャスティング分析既存のコアプルリングは、コアプルのガイド効果のために分割面の側面にあります。スラグは、充填が完全に形成される前にブロックされ、キャビティガスの逆流をもたらします。 5.改善測定既存のゲートの位置は、コアプル軸に90度調整され、水が空洞の底から注入され、深い空洞の位置が優先されているため、空洞内の空気が最大の程度に排出され、それからそれが排出されます。改善されています。...
1.キャスティングの問題砂の爆破、パッシブ後に色の違いがあります2.写真のキャスティング 3.キャスティング分析鋳造の外観には、砂の爆破後に製品が不快になる必要があります。散布中にカバーがないため、鋳造の外観要件は非常に厳しいものです。側面。双方の充填角は基本的に空洞壁を備えた接線角になります。金属の液体は空洞壁によって速すぎます。双方の金属液は最初にポートをオーバーフローし、ベントパイプをブロックします。そのため、空洞内の空気を時間内に放電できず、欠陥につながります。 4.改善策1.両側のゲートの充填角度を調整し、円中心に分割し、最初に製品センターを埋め、中心から外側に金属液体が流れます。空洞内の空気は可能な限り排出される可能性があります。その後、それはよく改善されます。 2.製品エッジの最大の側面が形成されます。...
鋳造の問題 - 処理後にオイルシーリンググルーブに2.6mmの毛穴があります
キャスト情報 2。写真を唱えます 3。キャスト分析1.製品構造とカビの配置により、加工手当は大きすぎるため、加工手当を減らすためにスライダーを実行できません。 2。キャスティングは、丸い深いキャビティワイドスカートキャスティングです。充填角により、金属の流れは深い空洞の位置に到達しておらず、気道はブロックされており、空洞の空気を効果的に放電することはできず、ガスを包みます。 4。改善金型を再び開き、3プレートの型を使用して中央に注ぎ、深い空洞の位置を優先的に形成することをお勧めします。中央から外側への金属の流れは、改善の目的を達成するために、空洞内の空気を効果的に放電することができます。...

Die Polishing Technologyに関する簡単な議論
1.コモンの研磨方法と作業原則1.1機械的研磨機械的研磨とは、材料の塑性変形の表面を切断または作成し、ワークピースの表面の膨らみを除去して、滑らかな研磨法、石のストリップ、ウールホイール、サンドペーパーなどの一般的な使用、主に手動操作、表面の品質要件を取得することです。高い研磨方法になります。スーパーフィニッシュ研磨とは、研磨剤を含む研磨液での特別な研削工具の使用であり、ワークピースをしっかりと押し付けて、高速回転のために機械加工された表面にします。 RA0.008μmの表面粗さは、この技術を使用することで実現できます。これは、さまざまな研磨方法の中で最適な表面粗さです。この方法は、光学型でよく使用されます。機械的研磨は、カビの研磨の主な方法です。 1.2化学研磨化学研磨は化学媒体の材料であるため、微小凸部分の表面が滑らかな表面を得るために優先的に凹状の部分よりも優先的に溶解します。この方法は、複雑な形状のワークを磨くことができ、同時に多くのワークピースを同時に高効率で磨くことができます。化学研磨によって得られる表面の粗さは、一般にRa10μmです。...
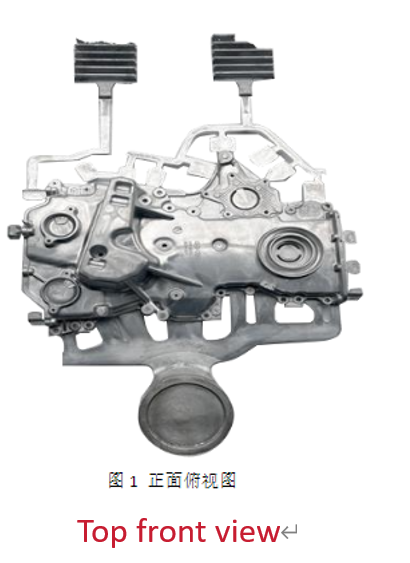
1.キャスティング情報名前:エンジンフロントカバー要件:内部要件キャストプロセス:ダイキャスティングマシントン数:1250TパンチDIA(mm):130材料:ADC12キャスト重量(G):4272充填重量(G):5224キャストサイズ(mm):370*500*10平均壁の厚さ(mm):3高速M/s:2.6乾燥噴射ストローク(mm):910高速スイッチング位置(mm):780フローゲートセクションmm²:750 2.キャスティングの質問:機械加工された空気穴。欠陥の位置を参照してください3.キャスティング画像 4.キャスト分析...
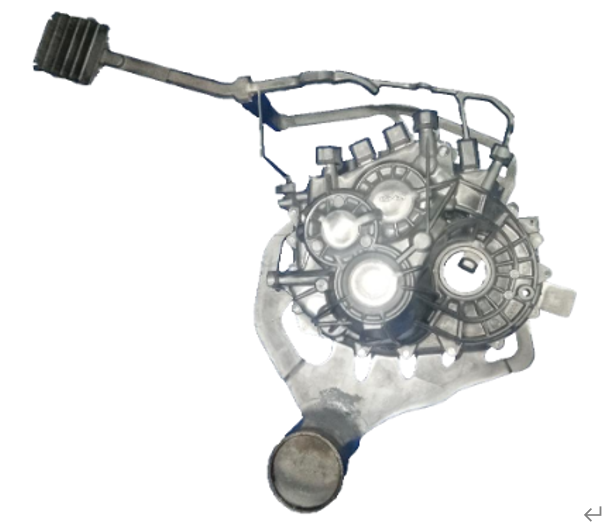
1.キャスト情報:キャスティング名:トランスミッションハウジング要件:内部ダイキャスティングプロセス:ダイキャスティングマシントン数:2500tパンチDIA(mm):120材料:ADC12キャスティング重量(G):7813充填重量(g):9685キャストサイズ(mm):453*334*206平均壁の厚さ(mm):4高速M/s:3.3乾燥噴射ストローク(mm):1119高速スイッチング位置(mm):780フローゲートセクションmm²:848 2.鋳物の質問:加工穴、欠陥を参照してください絵を配置します3.キャスティング画像 4.キャスト分析カビの温度分析:平均カビの温度230.、カビの温度は正常です押出穴のデザインの質問: 1.ピンホールの悪いデザイン、機械加工手当1.375mm、機械加工後に穴が表示されます 5.改善押し出しピン、強制給餌が十分ではない、ピンを2つに変更し、加工手当を減らし、泡が発生しないようにしてください 6.改善の結果改善する前に、返品アウトレット平均欠陥レート4.83%改善後、このレートは0.5%未満です...
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.